Oct 21, 2026
Tegyük fel, hogy harminc 3000 mm hosszú és 12 mm vastag lágyacél kagylót idéz. The machine that decides whether that job makes money is not the one with the biggest screen on the control panel. Ez az, amelyik képes előhajlítani a lemez mindkét szélét, így a kész henger kereken és zárva éri el a hegesztőt, ahelyett, hogy két lapos végét hordozná, amit valakinek vissza kell vágnia és csiszolnia.
That is the short answer: choose roll geometry and forming capacity first, and buy the control system as the repeatability layer on top of them. A CNC lemezhengergép az eredmény reprodukálásával nyeri meg a tartósságát, nem pedig azzal, hogy létrehoz egy eredményt. A következőkben elmagyarázzuk, hogy mit tud és mit nem a vezérlő, miben tér el a három elterjedt tekercskonfiguráció, és mely számokat érdemes megkövetelni az építőtől, mielőtt aláírná.
A plate rolling machine has very few motions. The bottom rolls travel up or down; on a four-roll machine the side roll travels in and out; a tekercsek forognak. Nincs interpolálandó szerszámút, ezért a gördülőgép vezérlője közelebb van a pozicionáló rendszerhez, mint a többtengelyes CNC-hez a féknyomón.
A gyakorlatban a CNC ezen lineáris tengelyek numerikusan vezérelt pozicionálását jelenti, általában szervo- vagy arányos szelepeket helyzet-visszacsatolással, valamint egy képernyőt, amely programként tárolja a hengerpozíciókat. On a mechanical three-roll machine, the same adjustment is made with handwheels and a scale.
The payoff appears on repeat work. The first shell in a batch is always a trial piece, because springback changes with thickness, yield strength and even heat number. A tekercspozíciók megtalálása és tárolása után a kettőtől harmincig terjedő darabok azonos átmérőjűek lesznek, sokkal kevesebb kezelői döntés mellett, ami nagyon sokat számít a nagy fluktuációjú üzletekben.
What CNC does not do is create pre-bending geometry. If the machine cannot clamp and bend the plate edges, no controller will turn out a true cylinder. That capability comes from the frame, the roll diameters and the spacing between the rolls.
A dizájnt összehasonlító üzletek mechanikus, hidraulikus és négyhengeres opciókat láthatnak egymás mellett plate rolling machine series .
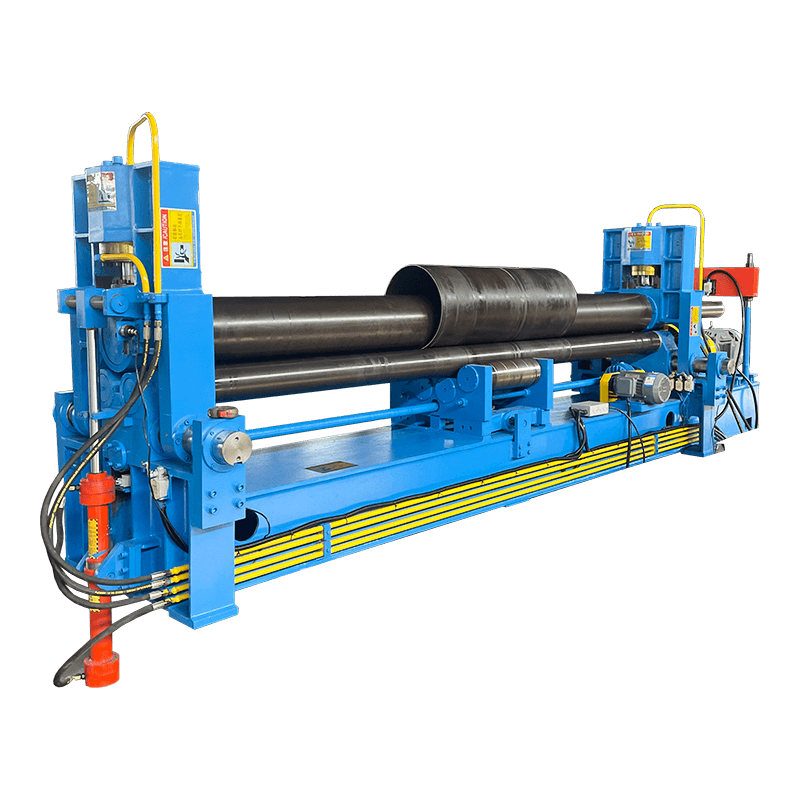 W11S sorozatú 3 görgős univerzális hidraulikus hengerlőgép Tekintse át ezt a hidraulikus háromgörgős lehetőséget a lemezhengerléshez, előhajlítási technológiával, CNC-vezérléssel, valamint a hengeres, kúpos és többsugarú alakítás specifikációival. Termék megtekintése →
Strip away the sales language and the three common configurations differ in one physical fact: how the plate edge is pre-bent.
A szimmetrikus háromhengeres gép két rögzített alsó hengerrel és egy egyenesen lefelé mozgó felső hengerrel rendelkezik. It is the simplest and cheapest way to roll a shell, and it is still the workhorse in plenty of job shops. The catch is at the ends. A két alsó tekercs között ülő szalag soha nem hajlik meg, így a kifutó él előhajlításához a kezelőnek ki kell vennie a tányért, meg kell fordítania és újra be kell adagolnia. On a heavy shell, that is crane time.
Az univerzális háromhengeres gép mozgást ad a felső vagy alsó tekercsekhez, így az előre hajlított él áthaladhat. Ezután mindkét élt egy összeállításban előhajlítják, és a megtakarított kezelési idő általában meghaladja az árkülönbséget.
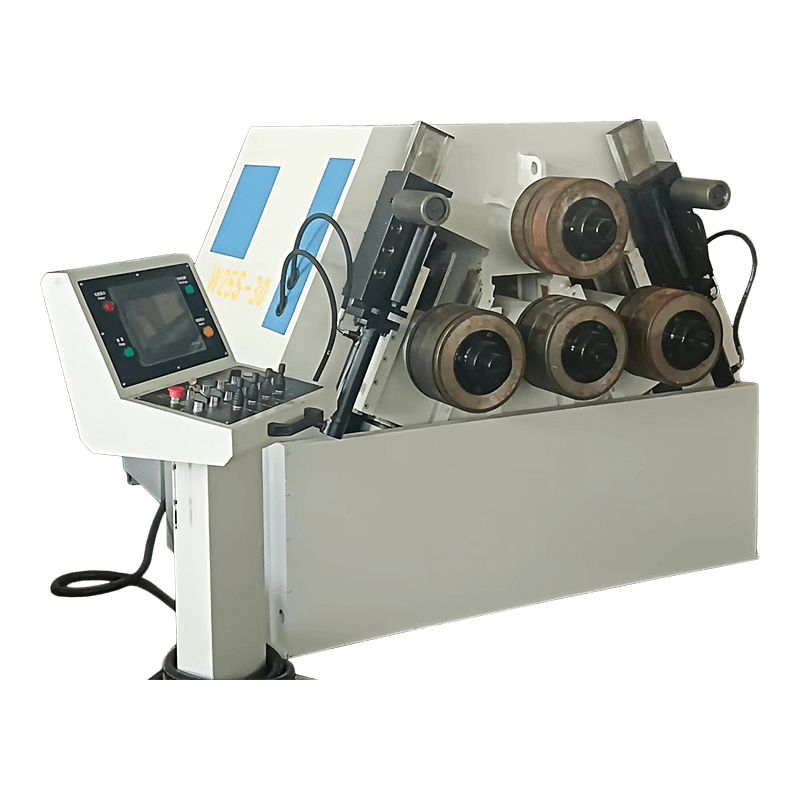
Egy négyhengeres gép a negyedik, oldalhengert használja az előhajlításhoz. The plate stays clamped between the top and bottom rolls, both edges are bent in the same pass, and nobody turns the plate. A geometria azt is lehetővé teszi, hogy a kész héj közelebb kerüljön a felső tekercs átmérőjéhez, ami lerövidíti a varrásnál maradt meghajlatlan csíkot.
| Megfontolás | Szimmetrikus háromhengeres | Univerzális háromhengeres | Négy tekercs |
|---|---|---|---|
| Él előhajlítás | Needs re-feeding or a separate press | Mindkét él egy összeállításban | Both edges in one pass, plate stays clamped |
| Lemezkezelés | Legmagasabb | Közepes | Legalacsonyabb |
| Tipikus illeszkedés | Thin plate, small batches, tight budget | Mixed work, medium batches | Long shells, stainless, repeated batches |
| Relatív gép ára | Legalacsonyabb | Közepes | Legmagasabb |
| Kezelői szakértelem szükséges | Magas | Közepes | Alacsonyabb, ha léteznek programok |
Szemléltető összehasonlítás a gép konfigurációja alapján, 1-től 5-ig terjedő skálán. Ez nem mért termelési adat.
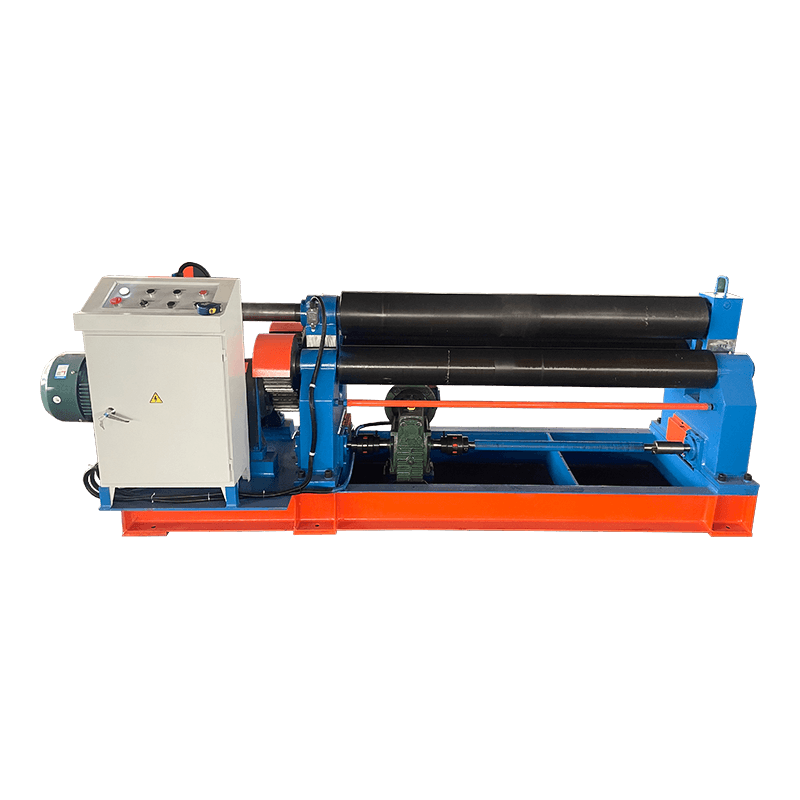 W11 sorozatú 3 görgős szimmetrikus mechanikus lemezhengergép Mechanikus háromgörgős opció hengeres és ívhajlításhoz, szimmetrikus kialakítással, RGS pontossággal, MCS csapágyakkal és dönthető oldalgörgőkkel a kúpos munkához. Termék megtekintése →
Négyhengeres geometria: az oldalsó tekercs előhajlítja az élt, míg a felső és alsó tekercs szorítva tartja a lemezt.
A négy tekercs csak az ár látható részét képezi. Alatta hegesztett acélkeret ül, amelynek ellenállnia kell a hengerek által keltett elválasztó erőnek; egy 12 mm x 3000 mm-es gépen ez az erő több száz tonnáig terjed. Frame deflection does not vanish. Az elkészült részen egy hordóformaként jelenik meg, amely középen kövérebb, mint a végén, ezért az építők megkoronázzák a tekercseket, vagy koronázási rendszereket szerelnek fel a nagyobb modellekre.
A többi költségtényező a gördülőfelület, a hidraulika és a vezérlés. A tekercsek általában indukciósan edzettek a kopás ellen, és krómozottak a rozsdamentes munkákhoz, ahol fontos a felületi jelölés. A szelepek és a vezérlő hardver kisebb hányadát teszik ki a számlának, mint azt a legtöbb vásárló feltételezi, így ritkán érdemes ott spórolni, ha már kifizetett egy nehéz keretet.
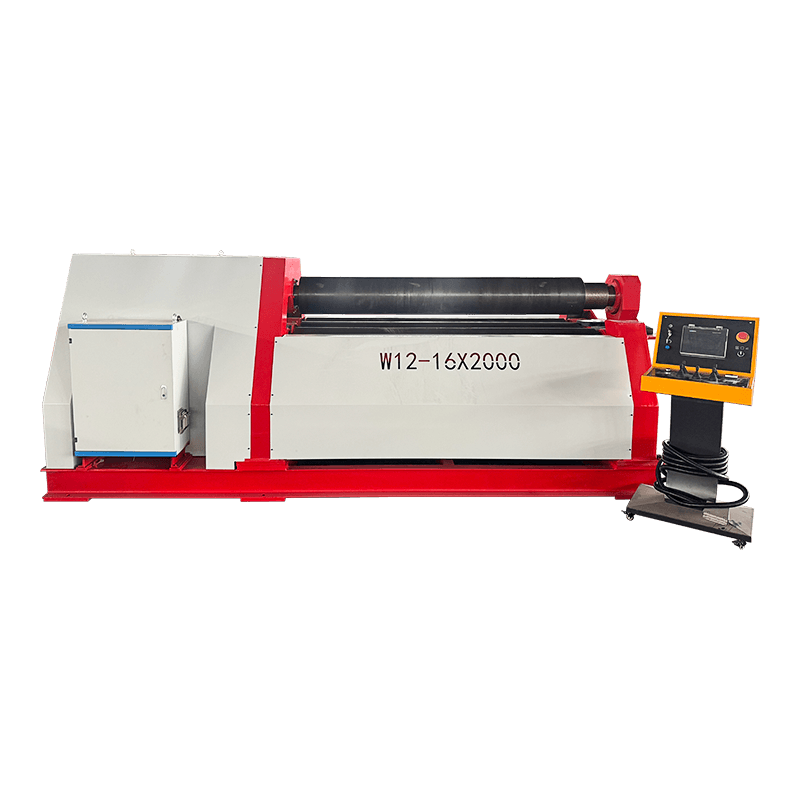 W12 sorozatú 4 görgős hidraulikus lemezhajlító és hengerlő gép A hidraulikus négygörgős kialakítás lehetővé teszi az egybeállítású előhajlítást és hengerlést, csökkentve a veszteséget és javítva a hengeres, kúpos és íves munkadarabok hatékonyságát. Termék megtekintése →
Minden hengerlőgépet szállítanak kapacitástáblázattal. Olvassa el a szükséges szám feletti sort.
A főcím szinte mindig lágyacélban van feltüntetve, jellemzően 400-450 MPa szakítószilárdság. Ugyanilyen vastagságú 304-es rozsdamentes, vagy 700 MPa szerkezeti minőségben hengereljük, és a gép nem éri el. Kérjen leértékelési táblázatot a ténylegesen futtatott acélhoz, ahelyett, hogy saját maga skálázná a számot: a gördülési erő a szakítószilárdsággal nő, és a rugózás és a minimális átmérő is együtt mozog vele.
Három további szám határozza meg, hogy a gép megfelel-e az Ön munkájának:
Egy praktikus részlet: a kapacitás teljes szélességben van megadva. Ha egy 2000 mm-es lemezt 3000 mm-es gépen hengerelünk, megváltozik az erőmintázat, és egyes kiviteleknél a koronakompenzáció is, amelyre a kerek eredményhez szükség van.
Ebben a szakmában a legtöbb kellemetlen meglepetés nem a meghibásodás. They are mismatches between what the capacity chart promised and what the shop actually rolls, and a list of gyakori lemezhengerlési problémák egy hasznos ellenőrző lista, amelyet a megrendelés megszűnése előtt a saját alkatrészekkel futtathat.
Q1. Mire használható a CNC lemezhengergép?
Bending flat plate into cylinders, cones and curved shells by passing it between rotating rolls. Typical work includes tank and vessel shells, pipe and duct sections, shipbuilding panels and structural columns.
Q2. How thick a plate can a CNC plate rolling machine roll?
It depends on width and material as much as on the machine. A besorolások teljes szélességben lágyacélban vannak megadva; stainless and high-strength plate reduce that figure sharply, so ask for the chart that matches your grade.
Q3. What is the difference between a three-roll and a four-roll plate rolling machine?
A three-roll machine has no dedicated pre-bending roll, so the plate often has to be turned or re-fed to bend the second edge. Egy négyhengeres gép az oldalhenger segítségével mindkét élt előhajlítja, miközben a lemez rögzítve marad.
Q4. Can a plate rolling machine pre-bend without leaving flat ends?
Az univerzális három- és négyhengeres gépek mindkét élt előhajlíthatják, de általában megmarad egy rövid lapos rész. A hosszát a felső tekercs átmérője és az alsó tekercsek közötti rés határozza meg, ezért először kérje ezt a számot.
Q5. Mennyibe kerül egy CNC lemezhengergép?
Az ár követi a kapacitást, a tekercsszámot, a hidraulikus csomagot és a vezérlést. A mechanical three-roll machine is the cheapest entry point and a fully CNC four-roll machine the most expensive. Because material derating changes the specification so much, a quotation based on your plate size and grade is the only meaningful comparison.
Q6. Milyen karbantartást igényel egy hidraulikus lemezhengergép?
Ellenőrizze a hidraulikaolaj szintjét és állapotát, cserélje ki a szűrőket az ütemterv szerint, tartsa tisztán és vízkőmentesen a tekercsfelületeket a jelölések elkerülése érdekében, kenje meg a mozgó kötéseket, és rendszeresen ellenőrizze a hengerhelyzet kalibrálását, hogy a tárolt programok pontosak maradjanak.
Kapcsolódó termékek
Vegye fel velünk a kapcsolatot
Gyári cím
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu tartomány, Kína
Telefon
+86-13906278466
QR -kód