Oct 28, 2026
Három milliméter rozsdamentes acél, 2500 mm hosszú, U-csatornába hajtva két 90 fokos és egy 45 fokos hajlítással, és az elkészült panelt egy lézerrel vágott keretre kell egyenesen rácsavarozni, egyetlen újrafeldolgozás nélkül. Valójában erre a munkára vásárolnak egy lemezhajlító gépet. Nem a legvastagabb lemez az udvaron, és nem a legnagyobb tonna a katalógusban.
Kezdje a következtetéssel. Adja meg a gépet a legnehezebb és a leghosszabb alkatrész körül, amelyet a következő két évben árazni szeretne, majd adjon hozzá körülbelül 20 százalékot a belmagassághoz. A tonnatartalom, a hajlítási hossz, a torok mélysége és a vezérlés típusa mind ebből az egyetlen részből következik. Minden más, a hátsó tengelyek számától a hidraulika szivattyú márkájáig, másodlagos, és később egyeztethető.
Az alábbiakban bemutatjuk, hogyan számítják ki ezeket a határértékeket, mely specifikációkat olvassák félre a vásárlók leggyakrabban, és milyen kérdések merülnek fel szinte minden rendelési lekérdezés során.
A présféket három elsődleges kapacitás jellemzi, és általában csak az egyiket hasonlítják össze megfelelően a megrendelés előtt.
A középső fesztávnál a gépnek kifejtett erőt a lemez vastagsága, az anyag szakítószilárdsága, a szerszámnyílás és a hajlítás hossza határozza meg. A levegő hajlítása igényel a legkevesebb erőt. Az aljozás vagy az éremelés, amikor a lyukasztó teljesen belenyomja az anyagot a szerszámba, többszörösét is igényelheti. Éppen ezért a névleges űrtartalom önmagában nagyon keveset jelent: 100 tonna 16 mm-es V-matricával és 100 tonna 6 mm-es V-matricával a gyakorlatban két teljesen különböző gép.
A típusnévben szereplő névleges hossz, például 2500 mm, a munkadarab maximális szélessége, de az oldalsó házak közötti távolság rövidebb. Egy 2500 mm-es gép nagyjából 2050 mm-es keretet biztosíthat a keretek között, így a mélyvisszatérő karimájú alkatrészt fizikailag lehetetlen beilleszteni, bár rövidebb a névleges hossznál. A torok mélysége és a nyitott magasság (nappali fény) ugyanolyan fontos, ha az alkatrész egy doboz, egy szekrény vagy egy formált csatorna, nem pedig egy lapos szalag.
Két azonos űrtartalmú és azonos hosszúságú gép háromszorosára különbözhet az árban, pusztán a munkahenger helyzetének szabályozása miatt. A rugózás az anyagadag, a szemcseirány és a szerszámkopás függvényében változik, így a zárt hurkú vezérlés és a koronázás sokkal fontosabb, ha kisebb tételekben, változatos munkát végez, mint ha egész nap egy cikkszámot használ.
A léghajlító erőt a présfékgyártók által évtizedek óta közzétett képlettel lehet megbecsülni: a méterenkénti erő kilonewtonban 650 szorozva a lemezvastagság négyzetével, osztva a V-szerszám nyílásával. Lágyacél esetén a szerszámnyílást általában a lemezvastagság nyolcszorosának tekintik. Az alábbi táblázat ezt a képletet alkalmazza a legtöbb gyártóműhely által kínált vastagságtartományban.
| Lapvastagság | V-metszőnyílás | Erő méterenként | Erő 2,5 m-es kanyarban |
|---|---|---|---|
| 1,0 mm | 8 mm | 8 t/m | 21 t |
| 2,0 mm | 16 mm | 17 t/m | 42 t |
| 3,0 mm | 25 mm | 25 t/m | 62 t |
| 4,0 mm | 32 mm | 33 t/m | 83 t |
| 6,0 mm | 50 mm | 50 t/m | 124 t |
| 8,0 mm | 64 mm | 66 t/m | 166 t |
| 10,0 mm | 80 mm | 83 t/m | 207 t |
Kezelje a táblázatot kiindulópontként, nem pedig végső válaszként. A mély hajlítások, a kis szerszámnyílások, a nagy szakítószilárdságú minőségek és a rövid karimahosszúságok mind-mind felfelé tolják a szükséges űrtartalmat, míg csak egy hosszú rész végének hajlítása tolja a terhelést a nyomószár közepe felé, ahol az elhajlás a legjobban fáj.
A tonnatartalom csak a fele a specifikációnak. A másik fele dönti el, hogy a munkadarabot egyáltalán lehet-e terhelni, hajlítani és eltávolítani. Aláírás előtt dolgozza át ezeket:
Ez az a hely, ahol a legtöbb árkülönbség van, és ahol a helyes válasz inkább az Ön munkaösszetételétől függ, nem pedig a költségvetésétől.
Hagyományos hidraulikus hajlítógépek használjon mechanikus mélységütközőt és manuálisan állítható hátszelet. Ésszerű választás, ha a munka ismétlődő, többnyire egyszerű 90 fokos kanyarokban, és a kezelő tárcsázhat javításokat. A beállítás időt vesz igénybe, és a kezelő tapasztalatától függ, de a mechanikus rendszer egyszerűen és olcsón karbantartható.
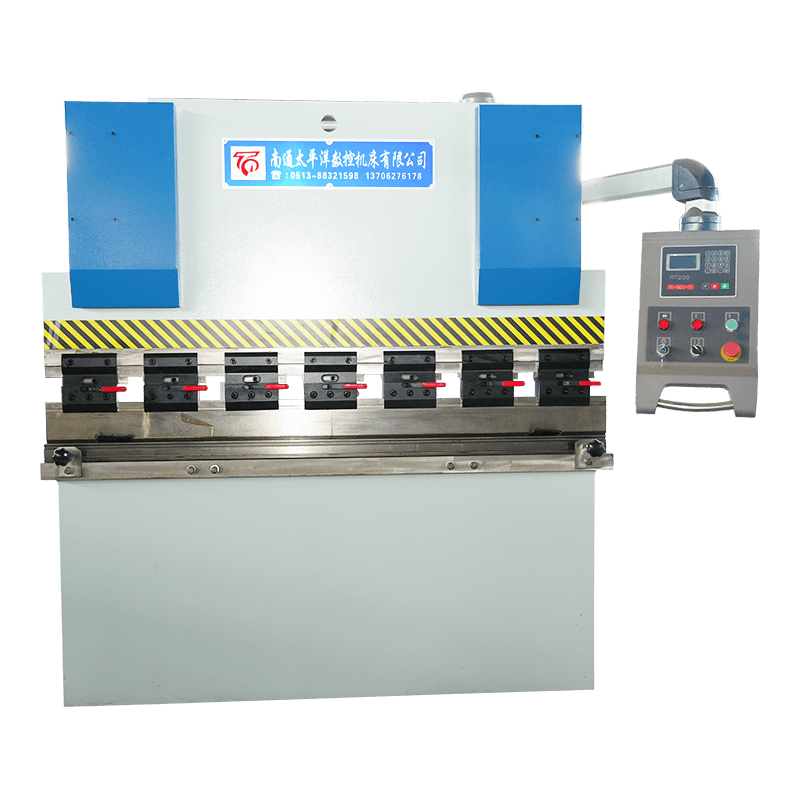
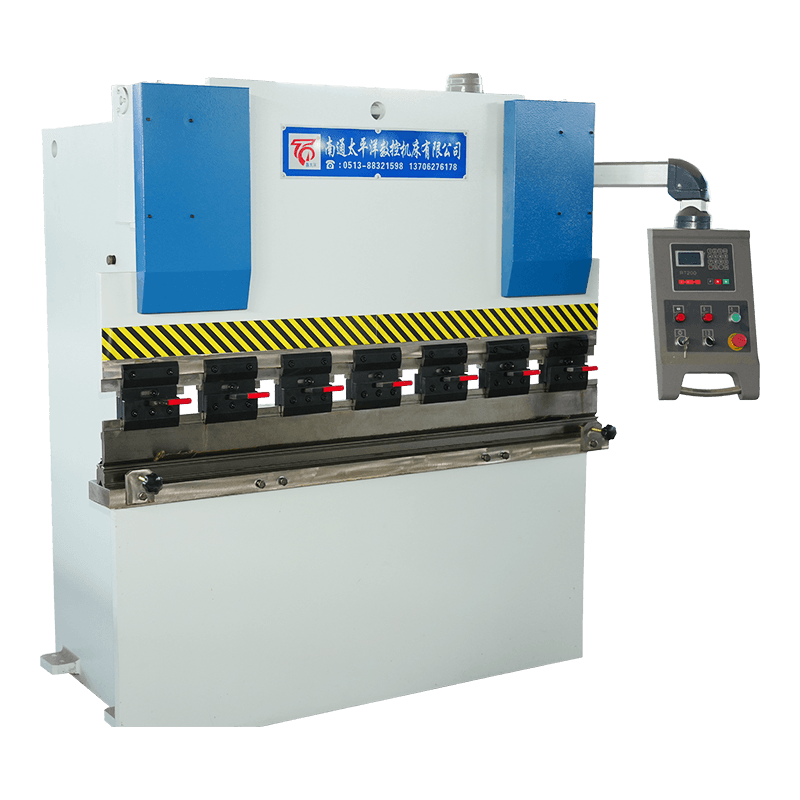 WC67Y sorozatú hidraulikus lemezhajlító gép Költséghatékony NC présfék E21 vagy RT200 vezérléssel, alkalmas gyártásra, HVAC-ra és általános gyártásra. Termék megtekintése →
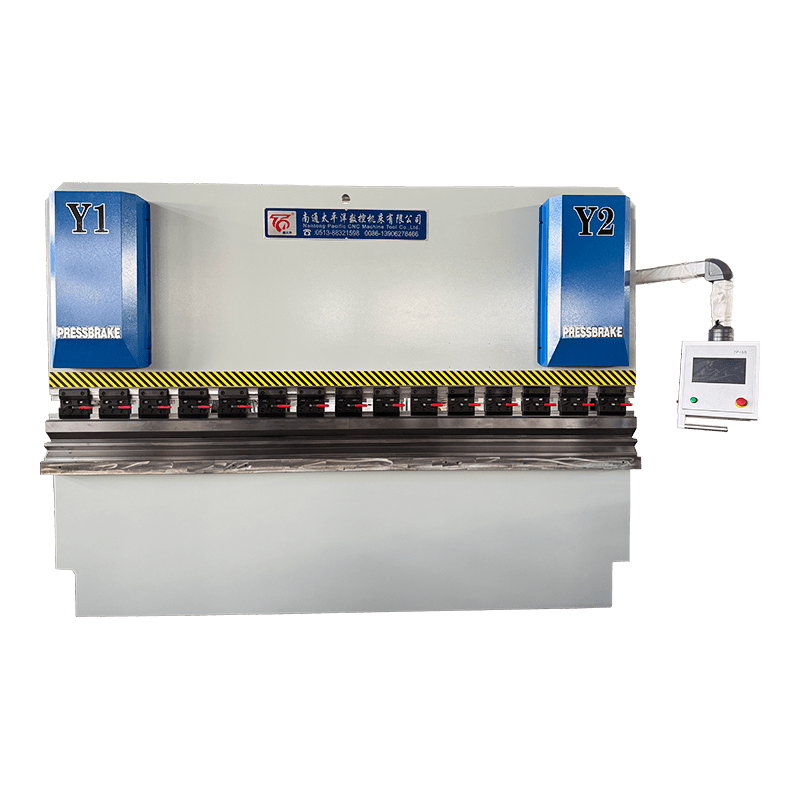
Torziós tengelyes szinkron CNC gépek kössön össze két hengert egy torziós rúddal úgy, hogy a nyomószár mindkét vége együtt mozogjon, és adjon hozzá egy numerikus vezérlőt a nyomószár mélységéhez és a hátrúd helyzetéhez. Jobban tartják a szöget, mint a tisztán mechanikus ütközők, programokat tárolnak az ismételt munkákhoz, és sokkal kényelmesebben kezelik a vegyes tételeket, mérsékelt költségfelár mellett.
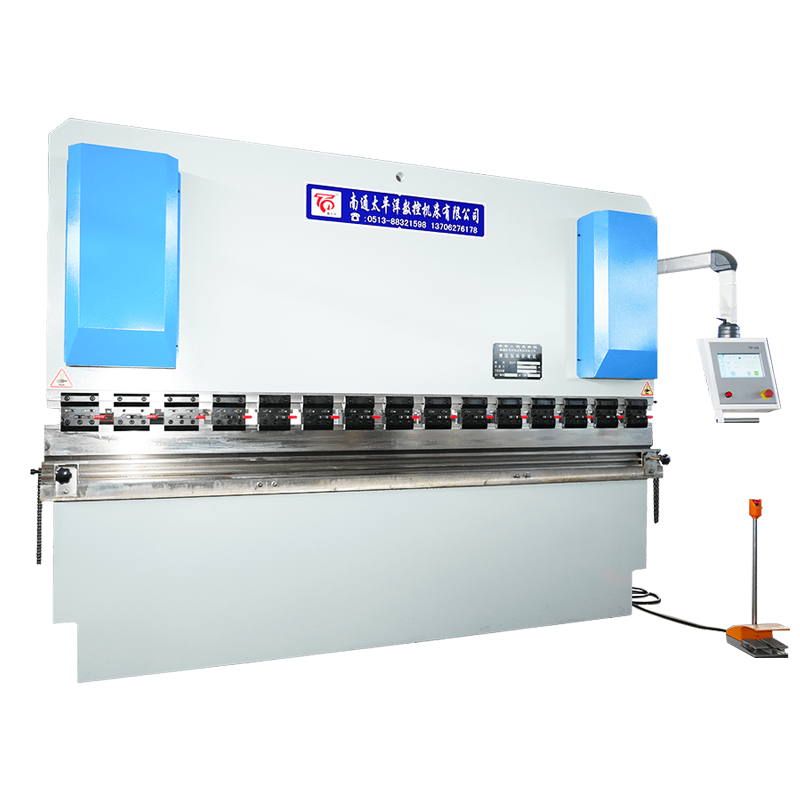 WC67K sorozatú torziós tengelyű szinkron CNC hidraulikus hajlítógép Középkategóriás CNC présfék TP10S vagy DA41T vezérléssel, a torziós tengely és az elektrohidraulikus szervo opciók között. Termék megtekintése →
Elektrohidraulikus szervo CNC gépek szabályozza az egyes hengereket zárt hurokban arányos szelepek és lineáris skálák segítségével, így a munkahenger helyzetét nem feltételezik, hanem mérik, és a vezérlés korrigálni tudja a visszarugást és az elhajlást menet közben. Ezek a helyes válasz, ha szűk a szögtűrés, ha a tételek kicsik és vegyesek, vagy ha egy kezelőnek több gépet kell működtetnie.
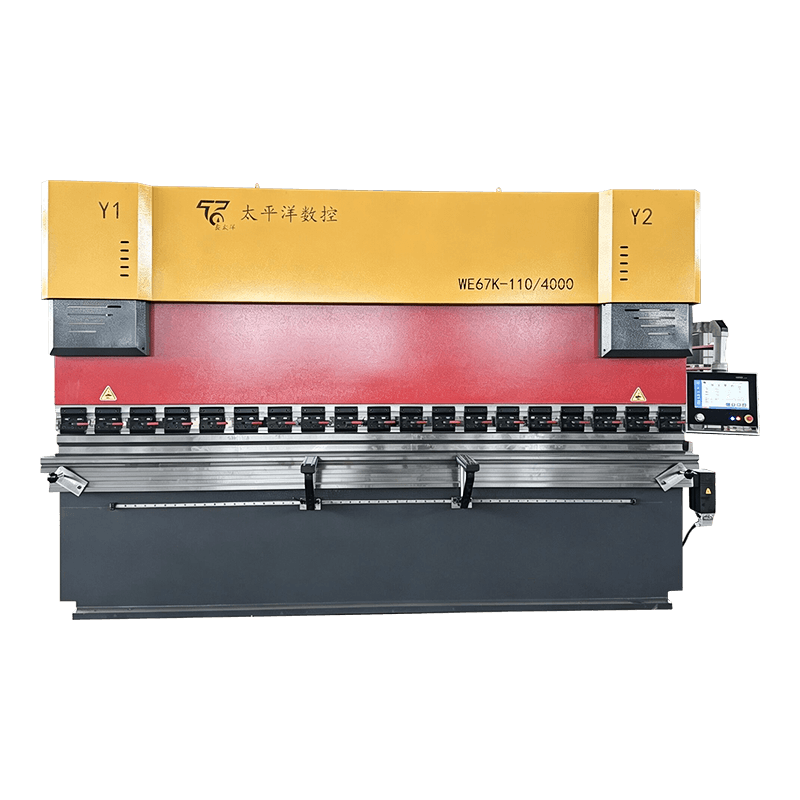 WE67K sorozatú elektro-hidraulikus szervo CNC hidraulikus hajlítógép Csúcskategóriás precíziós présfék zárt hurkú vezérléssel és Delem, ESA vagy Cybelec opciókkal az összetett lemezmunkákhoz. Termék megtekintése →
Ha még mindig ennek a tartománynak a közepét méri, ez az útmutató a meghajtótípusok gyakorlati összehasonlítását és azt, hogy hol mindegyik kifizetődik. a megfelelő CNC lemezhajlító gép kiválasztása .
Ugyanaz a vastagság és ugyanaz a szerszám vadul eltérő erőt igényelhet attól függően, hogy a lyukasztó milyen messzire jut el az anyagba. A léghajlítás, ahol a lap csak a szerszám vállát érinti, az alapvonal. Az aljozás és az érmelés megsokszorozza ezt a számot, és a szorzó az oka annak, hogy a levegőben kényelmesen 4 mm-t meghajló gép ugyanazzal a lappal küszködhet az érmevágó szerszámok alatt.
A gyakorlati következmény egyszerű. Ha űrtartalmat vásárol léghajlításhoz, és később a szűk belső sugár eléréséhez átvált a fémforgácsoló szerszámokra, akkor előfordulhat, hogy a gép névleges kapacitásán kívül esik egy olyan munkánál, amelyről úgy gondolta, hogy jócskán azon belül van.
A hajlítási zóna geometriájának megértése megmagyarázza a fenti specifikációs döntések többségét. A lyukasztó hegye benyomja a lapot a szerszám V-nyílásába; a matrica vállai beállítják a belső sugarat; a szerszám nyílása meghatározza a szükséges erőt és a minimális karimahosszt is.
A legtöbb kiszállítás utáni vita a hiányos specifikációból ered, nem pedig a gép hibájából. Egy hasznos lekérdezés megadja az anyagminőséget és a vastagságtartományt, a maximális hajlítási hosszt, a legkisebb belső sugarat, a minimális karimát, a szögtűrést fokban, a használni kívánt szerszámozási szabványt és a biztonsági szabványt, amelynek a gépnek meg kell felelnie. Európában a hidraulikus présfékeket általában az EN 12622 szabvány szerint határozzák meg; a más régiókban élő vásárlóknak kifejezetten jelezniük kell az egyenértékű helyi követelményt.
Egy kérdést érdemes feltenni, mielőtt aláírnád. Kérje meg a szállítót, hogy erősítse meg a teljes névleges hosszon elérhető űrtartalmat, ne csak a fesztáv közepén, és adja meg, hogy a gép hogyan kompenzálja a nyomószár elhajlását. Házon belüli tervezéssel rendelkező gyártó, mint pl Nantong Pacific CNC szerszámgép , mindkettőre írásban kell válaszolnia.
Lapos lapot szögekké, csatornákká, dobozokká és ívelt profilokká formál azáltal, hogy az anyagot a lyukasztó és a szerszám közé nyomja. A tipikus felhasználási területek közé tartoznak a burkolatok, csatornák, konzolok, alvázrészek, tető- és falpanelek, valamint minden olyan rész, ahol a lapos nyersdarabnak háromdimenziós formává kell válnia.
Léghajlításhoz szorozza meg 650-et a vastagság négyzetével, ossza el a V-szerszám nyílásával, és szorozza meg a méterben megadott hajlítási hosszral. Ezután alkalmazzon anyagtényezőt: körülbelül 1,5 a rozsdamentes acél és 0,5-0,6 az alumínium. Adjon hozzá mozgásteret, ha valaha is arra számít, hogy érmevágó szerszámokat fog használni.
A hagyományos hidraulikus gépek egyszerű, ismétlődő 90 fokos munkákhoz alkalmasak, ahol a beállítási idő nem kritikus. A CNC-gépek, különösen az elektrohidraulikus szervotípusok, megtérülnek, ha változatos a munkamix, szűk a szögtűrés, vagy ugyanaz a kezelő egynél több gépet üzemeltet.
A repedés általában az anyaghoz képest túl kicsi belső sugarú, nyírt vagy lézerrel vágott élen történő hajlításból, vagy a hengerlési irány mentén futó hajlítási vonalból származik. A Springback a léghajlítás velejárója, és szakítószilárdsággal nő, ezért vagy túlhajlításra, vagy zárt hurkú szögkorrekcióra van szüksége.
Megteheti, feltéve, hogy a gépnek elegendő űrtartalma van a legvastagabb munkához, és elegendő hosszúságú a leghosszabbhoz, és feltéve, hogy elfogadja, hogy a vékony anyaghoz más szerszámok szükségesek. A vékony lemezhez keskeny matrica és gyakran élesebb ütés szükséges; vastag lemeznek széles szerszámra és nagyobb űrtartalomra van szüksége.
Ellenőrizze a munkahenger egyenességét és a keret repedéseit, a hidraulikus szivárgást, a hengertömítéseket, a torziós rúd vagy a szervoszelepek állapotát, a vezérlő elérhetőségét és a pótalkatrészek támogatását. A szerszámok gyakran többet érnek, mint a gép, ezért győződjön meg arról, hogy a lyukasztó és a matrica illeszkedik, és nem kopott el a szögtartási ponton túl.
Kapcsolódó termékek
Vegye fel velünk a kapcsolatot
Gyári cím
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu tartomány, Kína
Telefon
+86-13906278466
QR -kód