Oct 20, 2026
Hatmilliméteres lágyacél, 3000 mm hosszú, havi 250 db. Ez a három szám minden brosúránál jobban meghatározza, hogy melyik hidraulikus hajlítógépre van szüksége: a vastagság határozza meg az űrtartalmat, a hajlítási hossz határozza meg a gerendát, és a tétel mérete dönti el, hogy mechanikus torziós rudat vagy zárt hurkú szervoszelepet érdemes fizetni.
A rövid válasz az, hogy a sima hidraulikus, torziós szinkronizált CNC és elektrohidraulikus szervogépek nem jobbak vagy rosszabbak egymásnál – más-más munkára szolgálnak. A vastag lemez hosszú távon egy egyszerű hidraulikus présfékhez illeszkedik mechanikus mélységütközővel. A vékony lemez rövid távon szűk szögtűréssel az, ahol a szervo szinkronizálás önmagában a beállítási idő alatt megkeresi az árát. A torziós rúd CNC középen helyezkedik el, és ez az a gép, amelyet a legtöbb szaküzlet vásárol. A cikk további része a szétválás megerősítéséről szól.
A présfék szokatlanul pontos mélységütközővel rendelkező prés. Két oldalkereten van egy rögzített alsó ágy, amely a szerszámot tartja; két hidraulikus henger a keret felső részén hajtja a nyomószárat, amely a lyukasztót hordozza. A szivattyú egy szeleptömbön keresztül szállítja az olajat, a nyomószár lefelé halad a programozott helyzetbe, és a hajlítási szög abból adódik, hogy a lyukasztó milyen messzire lép be a szerszámba. Nincs fix "szögbeállítás" sehol a gépben – csak a mélység és az anyag reakciója erre.
Három dolog dönti el, hogy a kanyar ezerszer megismétlődik-e: mennyire marad párhuzamos a nyomószár leereszkedés közben, milyen pontosan mérik a mélységet, és hogy kompenzálják-e az ágyat a hajlítóerő okozta elhajlásért. Az ilyen típusú gépeken a rendszernyomás általában valahol a 200-300 bar tartományban van, de nem a nyomás határozza meg a minőséget, hanem a helyzet.
A párhuzamosság az, ahol a három gépcsalád elválik. Egy sima hidraulikus gép a munkahengert vízszintesen tartja egy mechanikus csatlakozáson és rögzített ütközőkön keresztül; egy torziós szinkronizált gép torziós tengellyel köti össze a két hengert, és CNC tengelyt használ a mélység mérésére; egy elektrohidraulikus szervogép minden hengernek saját arányos szelepet és lineáris skálát ad, így a két oldal egymástól függetlenül korrigálásra kerül másodpercenként többször.
Ez a különbség beállítási időként és vékony lapon tűrésként jelenik meg. A torziós gépen az anyag vagy a szög változása új mélységértékeket és próbahajlítást jelent; szervo gépen ezek az értékek a programban élnek és Y1/Y2 zárt hurkú, ami akkor számít, ha heti 30 különböző alkatrészt futtatsz 1,5 mm-es lapon.
| Funkció | WC67Y sima hidraulikus | WC67K torziós szinkronizált CNC | WE67K elektrohidraulikus szervo CNC |
|---|---|---|---|
| Ram szinkronizálás | Mechanikus összeköttetés | Torziós tengely plusz mechanikus ütközők | Szervoszelep plusz lineáris mérleg hengerenként |
| Mélységszabályozás | Kézikerék vagy egyszerű NC | CNC Y tengely, motoros | CNC zárt hurkú Y1/Y2 |
| Új rész beállítása | A leghosszabb, próbakanyarokkal rögzítve | Mérsékelt, a programban tárolt szögek | Legrövidebb, ismételhető értékek |
| Legjobb illeszkedés | Vastag lemez, egyszerű profilok, kis térfogat | Vegyes tételek általános munkaboltban | Vékony lap, szűk szögek, ismételje meg a munkát |
| Relatív költség | Legalacsonyabb | Közép | Legmagasabb |
Ahol a középút is elég, ott általában a torziós tengelyes gép az ésszerű vétel: a lágyacél és rozsdamentes munka széles keverékét kezeli, programban tartja a szögbeállításokat, és nem viseli a szervórendszer árát.
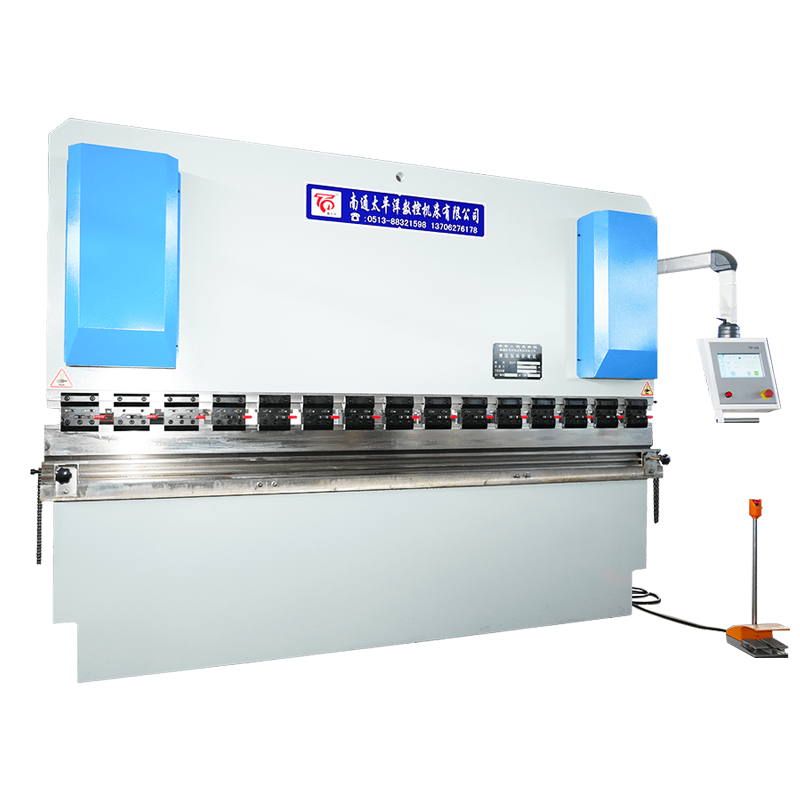 WC67K torziós tengelyű szinkron CNC hidraulikus présfék Középkategóriás CNC présfék lágyacél és rozsdamentes vegyes munkákhoz, tárolt szögprogramokkal és szervo-vezérelt hátmérővel és lökettel. Termék megtekintése →
A mennyiség nem ízlés dolga. Lágyacél léghajlításánál a megmunkálható műhelyképlet P (tonna per méter) ≈ 65 × t² / V, ahol t a lemezvastagság és V a szerszám nyílása. A szokásos kiindulási pont V = 8 × t. Egy 6 mm-es lemez tehát egy 48 mm-es szerszámon fut, és nagyjából 49 t/m-re van szüksége; egy 3000 mm-es kanyarban, ami körülbelül 146 t, így egy 160–200 t-s gép munkarésszel lefedi a munkát.
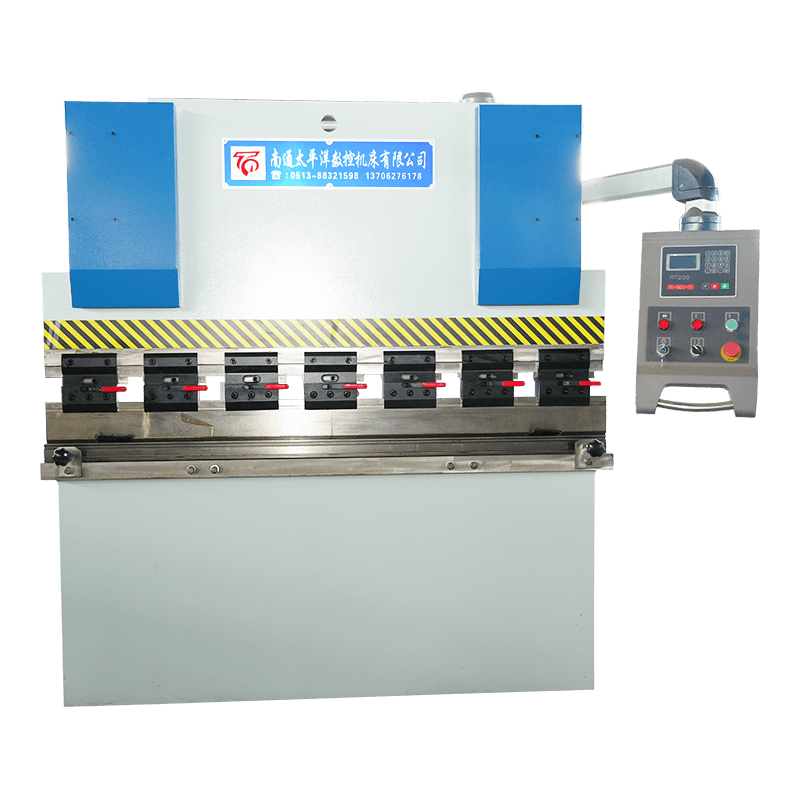
A többnyire nehezebb lemezeket egyszerű profilokban hajlító műhelyekben egy hagyományos, motoros hátsó mérőműszerrel ellátott hidraulikus gép végzi el a munkát anélkül, hogy a szervo szinkronizálásért fizetni kellene.
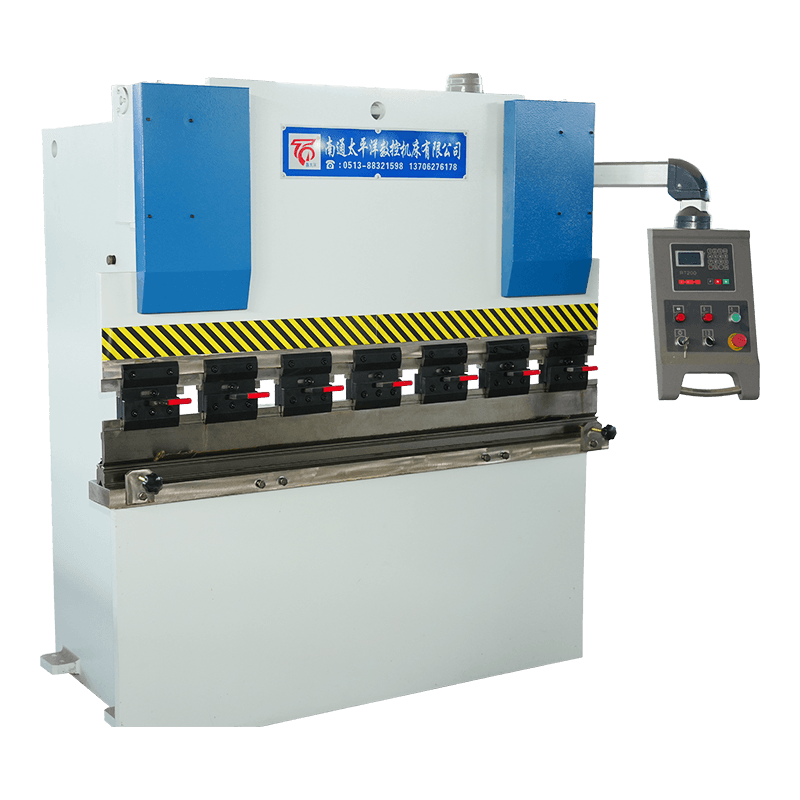 WC67Y sorozatú NC hidraulikus fémlemez présfék Költséghatékony NC hidraulikus présfék nehezebb lemezekhez és egyszerű profilokhoz, E21 vagy RT200 programtárolóval és opcionális kézi kompenzációval. Termék megtekintése →
A legtöbb szögpanasz négy okra vezethető vissza, és ezek közül csak az egyik a gép vezérlőrendszere. Az első az elhajlás: terhelés alatt a kos középen felfelé, az ágy pedig lefelé hajlik, így egy teljes hosszúságú kanyar mélyebben jön ki középen, mint a végein. A koronázás – ékkészlet vagy hidraulikus kompenzáció az ágyban – a szabványos javítás, és ennek szerepelnie kell a specifikációs listán, ha rutinszerűen közel teljes kapacitással hajlik.
A második az anyagi variáció. A lemezvastagság-tűrések azt jelentik, hogy két különböző tekercsből származó lemez különbözőképpen hajlítható meg ugyanazon a nyomómélységen, ezért a léghajlításhoz mindig szükség van egy próbadarabra az adagolás elején. A harmadik a rugózás, amely a szakítószilárdsággal emelkedik – a rozsdamentes és nagy szilárdságú, alacsony ötvözetű minőségek észrevehetően jobban visszarugaszkodnak, mint az enyhe acél, és túlhajlítást vagy szögkorrekciót igényelnek. A negyedik az olajhőmérséklet: egy reggel hidegen, délutánra melegen működő gép sodródhat, ha a mélységérték nincs kompenzálva a vezérlésben. Szervoszinkronizált gépen ezt az elsodródást folyamatosan korrigálják; torziós gépen nem.
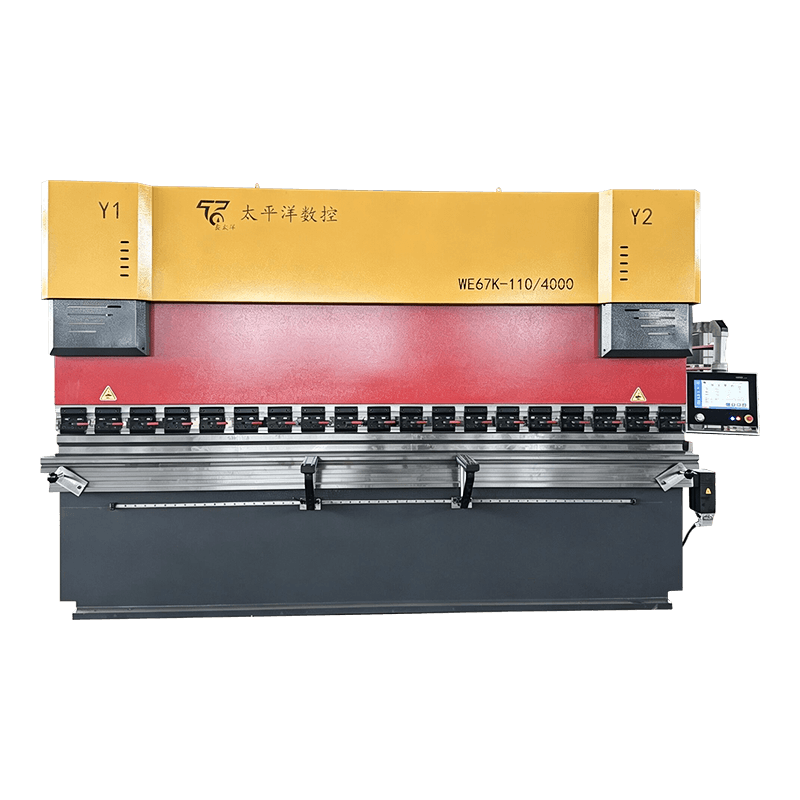 WE67K elektro-hidraulikus szervo CNC présfék Nagy pontosságú szervo-szinkronizált présfék többtengelyes hátmérővel és folyamatos korrekcióval az egyenletes hajlítási pontosság érdekében a teljes munkahosszon. Termék megtekintése →
A hidraulikus présfékek kiszámítható helyeken meghibásodnak, és a drága meghibásodások szinte mindegyike olcsónak indul. A hidraulikus kör, a szinkronizálás és a hátsó mérőműszer okozza a nem tervezett leállások többségét, és egy rövid heti rutin a legtöbbjüket elkapja, mielőtt a gyártás leállásává válnának. A miénk hidraulikus hajlítógép karbantartási útmutató lefedi a teljes menetrendet; ezt az öt dolgot érdemes először megtenni.
Két azonos űrtartalmú és kanyarhosszúságú gép nagyon eltérő vásárlás lehet, mert a címsorszám nem mond semmit sem az ellenőrzésről, sem a koronázásról, sem az átvételi tesztről. Írja papírra a következőket, mielőtt összehasonlítja az árakat.
| Tétel | Mit kell kijelenteni | Miért számít |
|---|---|---|
| Névleges erő | Tonnatartalom a megadott szerszámnyílásnál és anyagszilárdság | Megakadályozza a túlterhelést, ha később keskenyebb matricát szerel fel |
| Hajlítási hossz | Teljes hosszúságú és középen kívüli hajlítási pozíciók | A keret elhajlása a legrosszabb a végén |
| Szög ismételhetőség | A próbahajlítások száma és az elfogadott tűrés | Az egyetlen csekk, amely a valós termelést tükrözi |
| Biztonság | Fényfüggöny, kétkezes vezérlés, nyomáscsökkentő szelepvédelem | Jogi követelmény és a kezelő védelme |
| Dokumentáció | Hidraulikus kapcsolási rajz, kapcsolási rajz, paramétermentés | A felére csökkenti a hibaelhárítási időt |
| Pótalkatrészek | Tömítéskészletek, szűrőelemek, hátmérő alkatrészek | Az állásidő attól függ, hogy mi van már a polcon |
Referenciaként a Nantong Pacific CNC szerszámgép mindhárom architektúrát – sima hidraulikus, torziós szinkronizált és elektrohidraulikus szervót – Haianban, Jiangsuban gyártja, és exportál Délkelet-Ázsiába, Európába, az Egyesült Államokba és a Közel-Keletre. Áttekintheti a teljes présfék tartomány ollók, hengerelőgépek és prések mellett, ami segít abban az esetben, ha egyetlen szállítónak egy egész gyártási sort kell lefednie, nem pedig egy gépet.
A hidraulikus rész a hajtást írja le: az olajnyomás mozgatja a munkahengert. A CNC leírja azt a vezérlőt, amely beállítja a nyomószár mélységét, a hátsó mérő helyzetét és néha a koronázást. A legtöbb modern hidraulikus présfék valamilyen formában CNC, így a két kifejezés inkább átfedi egymást, mint versengeni.
Használja a P (t/m) ≈ 65 × t² / V értéket lágyacélhoz, ahol V = 8 × t. Egy 6 mm-es lemez egy 48 mm-es szerszámon körülbelül 49 t/m, tehát egy 3000 mm-es kanyar nagyjából 146 t-t igényel – egy 160-200 tonnás gép lefedi a margót.
Az ár a tonnával, a hajlítási hosszsal, a CNC tengelyek számával, a koronázással és a szerszámozással változik. Két azonos méretű gép távol szállhat le egymástól, ha a szervo szinkronizálást és a 3 1 vagy 4 1 tengelyes vezérlést hozzáadják, ezért kérjen árajánlatot saját alkatrész rajzai alapján.
Kövesse a gyártó előírásait, és évente legalább egyszer vegyen olajmintát. A hő, a por és a víz a korai lebomlás szokásos okai, és a szűrőelemeket általában gyakrabban kell cserélni, mint magát az olajat.
Igen ám, de a rozsdamentes és nagy szilárdságú minőségeknek nagyobb erőre van szükségük és több visszarugózási kompenzációra van szükségük, mint a lágyacéloknál. Méretezze a gépet az előrelátható munkaterhelés legkeményebb anyagához, ne pedig a mai enyhe acélmunkához.
Fényfüggönyök vagy lézervédők a szerszámhézagnál, kétkezes vezérlés, a hidraulikus kört túlterhelés ellen védő nyomáscsökkentő szelep és mechanikus ütközők a munkahengeren. Szállítás előtt győződjön meg arról, hogy a gép rendelkezik az Ön piacán szükséges tanúsítvánnyal.
Kapcsolódó termékek
Vegye fel velünk a kapcsolatot
Gyári cím
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu tartomány, Kína
Telefon
+86-13906278466
QR -kód