
Sep 16, 2026
Ha egy 6 mm-es szénacéllemez precíz 90°-os hajlítást igényel megismételhető pontossággal, a hidraulikus présfék az egyetlen gép, amely biztosítja a szükséges űrtartalmat és irányíthatóságot. Ellentétben a kézi hajtogatással vagy a mechanikus présekkel, a hidraulikus rendszerek teljes tonnát biztosítanak a löket során, így ideálisak vastag lemezekhez, hosszú munkadarabokhoz és összetett szerszámbeállításokhoz. Ez a cikk elmagyarázza a hidraulikus présfékek működését, összehasonlítja a két domináns szinkronizálási típust, és végigvezeti Önt a vásárlás előtt figyelembe veendő legfontosabb paramétereken.
Minden hidraulikus présfék hidraulikus hengereket használ a munkahenger (felső gerenda) lefelé mozgatására. A szivattyú olajat nyom a hengerekbe, és erőt hoz létre, amely a nyomószáron keresztül a lyukasztóhoz jut, amely a lapot egy V-szerszámba nyomja. A hidraulika alapvető előnye az erősűrűség: egy kompakt henger több száz tonnát tud termelni lendkerék vagy tengelykapcsoló mechanikai tehetetlensége nélkül.
A löket sebességét és helyzetét szervoszelepek vagy arányos szelepek szabályozzák. A modern CNC modellekben a vezérlő utasítja a szelepeket, hogy precíz alsó holtponti pozíciót érjenek el, kompenzálva az olajhőmérséklet változásait és a keret elhajlását. Az ipari kézikönyvek szerint egy jól hangolt hidraulikus présfék több ezer cikluson keresztül ±0,5°-on belül képes megtartani a hajlítási szögeket.
A mechanikus présfékek egy forgó excentrikus tengelyre támaszkodnak a munkahenger mozgatásához. Nagy sebességű, de korlátozott löketbeállítási lehetőséget kínálnak, és a hajtáslánc túlterhelését fenyegetik, amikor a közeli teherbírású kanyarokat hajtják végre. A hidraulikus présfékek ezzel szemben beépített nyomáscsökkentő rendszerrel rendelkeznek: ha az anyag túl vastag, vagy a vágószerszám eltérése szélsőséges, kinyílik a nyomáscsökkentő szelep, megelőzve a gép és a szerszámok károsodását. Ez a biztonsági ráhagyás kritikus fontosságú olyan üzemi környezetben, ahol az anyagvastagság tételenként változó.
Minden hidraulikus présféknek a munkahengert az asztallal párhuzamosan kell tartania hajlítás közben. Két bevált mechanizmust alkalmaznak: torziós tengelyes (mechanikus) szinkronizálást és elektrohidraulikus szervo szinkronizálást. Mindegyik megfelel a különböző gyártási méreteknek és pontossági követelményeknek.
Ez a kialakítás torziós rudat használ, amely összeköti a bal és a jobb oldali hidraulikus hengereket. Amikor a hengerek mozognak, a torziós rúd mindkét oldalt egyenlő mozgásra kényszeríti. A rendszer mechanikailag robusztus, nem igényel elektronikus visszacsatolást, és könnyen karbantartható. Ez a legköltséghatékonyabb választás általános célú hajlításhoz 6 mm-es lemezvastagságig. Egy megbízható igáslónak ebben a kategóriában a 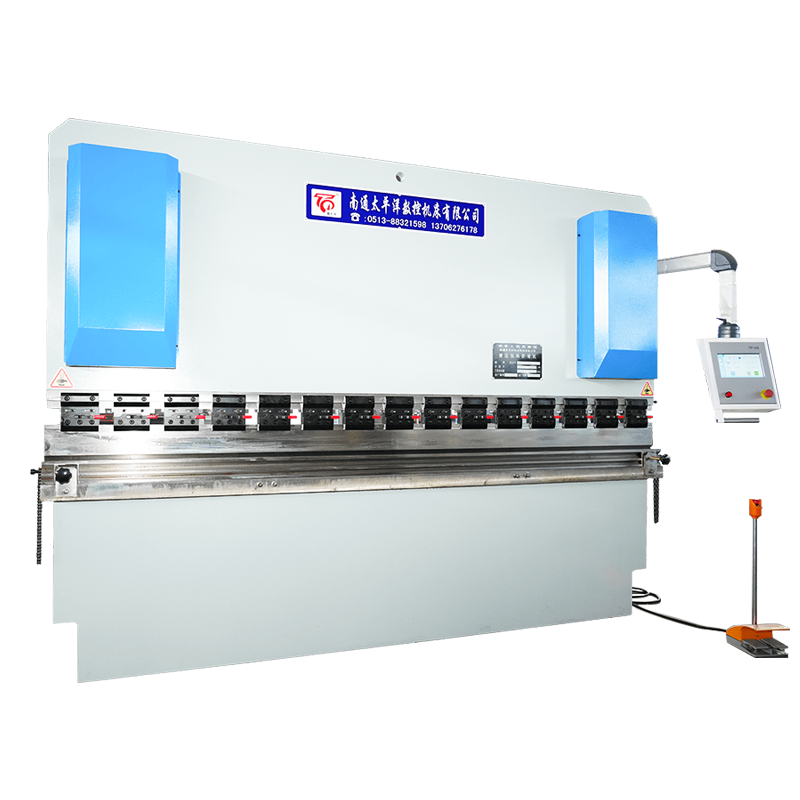 WC67K torziós tengelyű szinkron CNC hidraulikus présfék Ez a mechanikusan szinkronizált présfék megbízható párhuzamosságot biztosít elektronikus visszacsatolás nélkül, így költséghatékony választás 6 mm vastagságig terjedő általános hajlításhoz, ideális nagy volumenű gyártáshoz. Termék megtekintése → bevált szerkezetet kínál az ANSYS feszültségszoftverrel elemzett acéllemez hegesztett kerettel.
Itt minden hengert egymástól függetlenül vezérel egy szervoszelep és egy lineáris jeladó. A CNC vezérlő folyamatosan összehasonlítja a bal és a jobb munkahenger helyzetét, és valós időben állítja be az olajáramlást. Ez nagyon nagy párhuzamosságot tesz lehetővé – jellemzően 0,02 mm-en belül – és lehetővé teszi a koronázási kompenzáció programozását a vezérlőbe. A 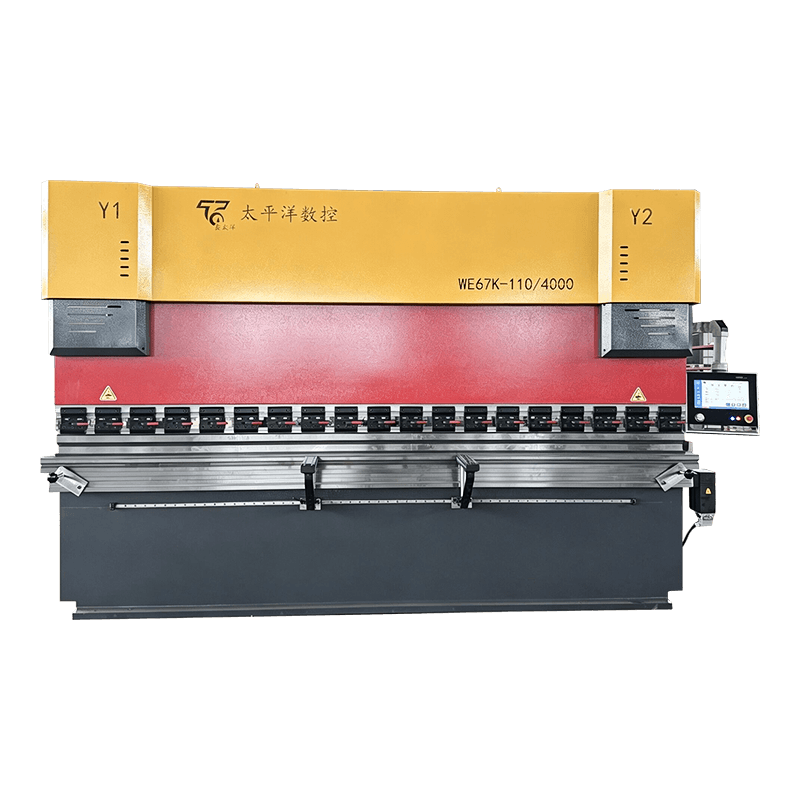 WE67K elektrohidraulikus szervo CNC hidraulikus présfék A független szervoszelepes vezérléssel és a lineáris jeladókkal ez a modell 0,02 mm-en belüli párhuzamosságot ér el, és támogatja a koronázási kompenzációt, amely alkalmas a repülési és precíziós építészeti munkákra. Termék megtekintése → Olyan iparágak számára készült, amelyek nagy pontosságú hajlítást igényelnek hosszú munkadarabokon, például repülőgépiparban és rozsdamentes acél építészeti paneleken.
Mindkét sorozat 40-től 1000 tonnáig terjedő űrtartalom-tartományban kapható, és felszerelhető stésard vagy egyedi szerszámokkal. A választás elsősorban a szükséges szögtűréstől és a gyártási mennyiségtől függ – az elektrohidraulikus modellek eleve többe kerülnek, de csökkentik a selejtezési és beállítási időt a magas keverésű futásoknál.
A megfelelő gép kiválasztása meghaladja a tonna mennyiségét. A következő paramétereket a munkadarab geometriájához, anyagához és a kívánt teljesítményhez kell igazítani.
| Paraméter | Miért számít | Tipikus tartomány |
|---|---|---|
| Hajlítóerő (űrtartalom) | Meghatározza a maximális hajlítható lemezvastagságot | 40-1000 tonna |
| Hajlítási hossz | A megmunkált leghosszabb munkadarabot fednie kell | 1,5 – 8 m |
| Stroke | Befolyásolja az oldalsó karima maximális magasságát | 100-400 mm |
| A torok mélysége | A keret és a szerszámközép közötti távolság | 200-500 mm |
| Irányító rendszer | 2 tengely (Y1 Y2) kontra 4 tengely (Y1 Y2 X R) | CNC érintőképernyővel |
| Hátsó mérő | Automatikus mérő az ismételhető karimaszélességekhez | X-tengely ± 0,1 mm |
A szabványos paraméterek mellett vegye figyelembe a szerszámgépgyártó rugalmasságát is. Az olyan gyártók, mint a Nantong Pacific, nem szabványos kiviteleket kínálnak – például extra hosszú ágyakat vagy megerősített kereteket a rozsdamentes acél hajlításához –, ami előnyt jelenthet, ha a projektjei kívül esnek a katalógus specifikációin. Sok üzlet számára a 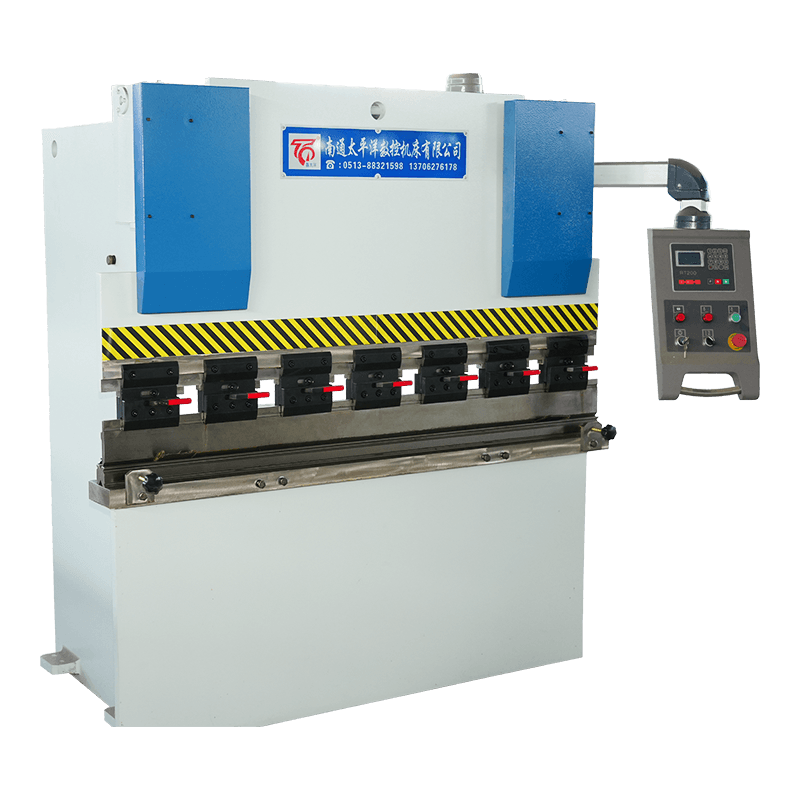 WC67Y hidraulikus lemezhajlító gép Robusztus belépő szintű NC présfék E21 vezérlővel és acél hegesztett kerettel, olyan kis és közepes műhelyek számára tervezve, ahol megbízható, kevés karbantartást igénylő hajlításra van szükség fejlett CNC funkciók nélkül. Termék megtekintése → robusztus belépő szintű megoldásként szolgál, amikor még nincs szükség CNC-funkciókra.
A napi működés és a hibaelhárítás alaposabb megismeréséhez lásd: gyakori hidraulikus hajlítógépek hibái és megoldásaik and megfelelő karbantartási gyakorlat .
A hidraulikus présfékek tartósak, de a folyadék minőségének, a tömítés állapotának és a szűrő tisztaságának figyelmen kívül hagyása nyomáseséshez és pozicionálási eltolódáshoz vezet. Egy egyszerű heti ellenőrző lista – olajszint-ellenőrzés, szivárgásellenőrzés és próbakanyar egy ismert szerszámmal – évekkel meghosszabbíthatja a gép élettartamát. A leggyakoribb kezelői panaszok közé tartozik a lassú nyomószár fordulatszám (gyakran a szivattyú- vagy szelepprobléma), az egyenetlen hajlítás (a hengertömítés kopása) és a szögeltérés (hátsó idom vagy a koronázás beállítása).
E problémák közül sok megelőzhető ütemezett hidraulikaolaj-cserékkel (2000 óránként vagy évente) és a munkahenger vezetőinek tisztán tartásával. Ha tartós problémákat tapasztal, a hibaelhárítási útmutató A korábban említett lépésről lépésre lefedi az egyes tünetek diagnosztikáját.
V: A hidraulikus présfékek olajjal töltött hengereket használnak az erő létrehozására, ami ideális nagy igénybevételű hajlításokhoz (> 3 mm-es lemez). A szervoelektromos présfékek szervomotorral hajtott golyóscsavarokat használnak, így nagyobb sebességet és energiahatékonyságot kínálnak a vékony nyomtávú munkákhoz.
V: 2 m-es hajlítási hosszhoz 8x anyagvastagságú V-metszőnyílással körülbelül 80 tonnára van szükség. Használja a következő képletet: erő (tonna) = (hossz × anyagvastagság² × 1,5) / szerszámnyílás.
V: Igen, de a rozsdamentes acél a nagyobb szakítószilárdság miatt körülbelül 50%-kal nagyobb űrtartalmat igényel, mint az azonos vastagságú lágyacél. Győződjön meg arról, hogy a gép kerete és szerszámai az extra erőre méretezettek.
V: Megfelelő karbantartás mellett a hidraulikus présfék 20-30 évig megbízhatóan működik. Kulcsfontosságú tényezők: rendszeres olajcsere, 5-10 évenkénti tömítéscsere és a folyamatos túlterhelés elkerülése.
V: A hátsó mérőműszer pontosan pozícionálja a lapot minden hajlítás előtt. A CNC-hátmérők ezt automatizálják, csökkentve a beállítási időt, és ±0,1 mm-en belül megismételhető karimaméreteket biztosítanak.
V: Igen, különösen az elektrohidraulikus szervómodellek gyors nyomószár közelítési sebességgel (akár 200 mm/s) és automatikus szerszámváltókkal. Széles körben használják az autó- és készülékgyártó vonalakban.
Kapcsolódó termékek
Vegye fel velünk a kapcsolatot
Gyári cím
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu tartomány, Kína
Telefon
+86-13906278466
QR -kód


